Rewrite
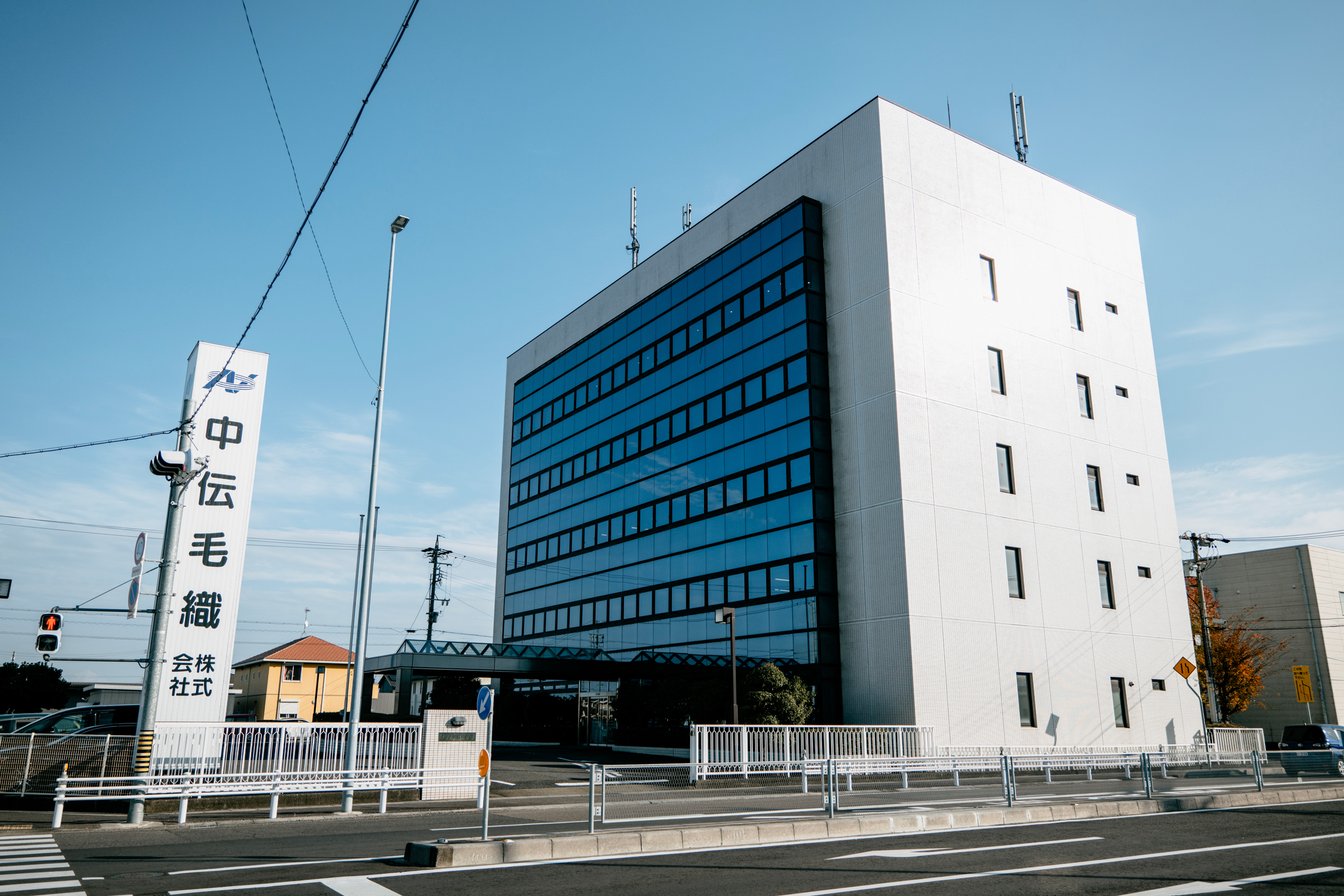
尾州編も残すところあと2社。今回は一宮で100年近くの歴史を持つ中伝毛織(なかでんけおり)を取り上げます。創業は1931年。ルーツは1906年に遡り、2026年に95周年を迎えます。
同社は、尾州一と言っても過言ではないほどの工場規模と最新設備を備える産地のトップランナーです。しかし、中伝毛織の本当のすごさはハード面だけではありません。通常、営業と製造で分業される繊維工場において、「テキスタイルデザイナーを育てる」という非常に重要な取り組みをしているのです。
工場が自らデザインを生み出す力を持つことは、単なる業務拡大にとどまらず、産地が生き残るための「生命線」となる可能性を秘めています。
目次
産地の未来を握る「企画職」
なぜ、産地にとってテキスタイルデザイナーの育成がそれほど重要なのか。その背景には、従来のビジネスモデルが崩壊しつつあることへの強い危機感があります。
かつての日本の繊維産地には、「商社からの依頼通りに生地を織っていれば飯が食える」という時代がありました。しかし、アパレル産業の製造拠点が海外へ移ると発注は激減。工場は技術を持っていても、指示を待つだけの下請けでは、依頼が途絶えた途端に経営危機に追い込まれてしまいます。
さらに、分業制で成り立つ日本の産地では、中心となる機屋(はたや/織り)の仕事が減れば、紡績や染色といった関連工場も共倒れになってしまう厳しい現実があるのです。
だからこそ、機屋が生き残るためには「自ら仕事を生み出す力」が必要不可欠になります。これまで培ってきた産地の知識を駆使し、自社工場でしか織れないオリジナル生地を企画し、発信し続けること。そうして自ら提案する力(デザイン力)を持てば、ただの製造拠点から「この工場の生地を使いたい」と直接指名されるブランドのパートナーへと変わることができるのです。
※ここまでは前回の「素材の資料館 マテリアルセンターについて」のおさらいです※
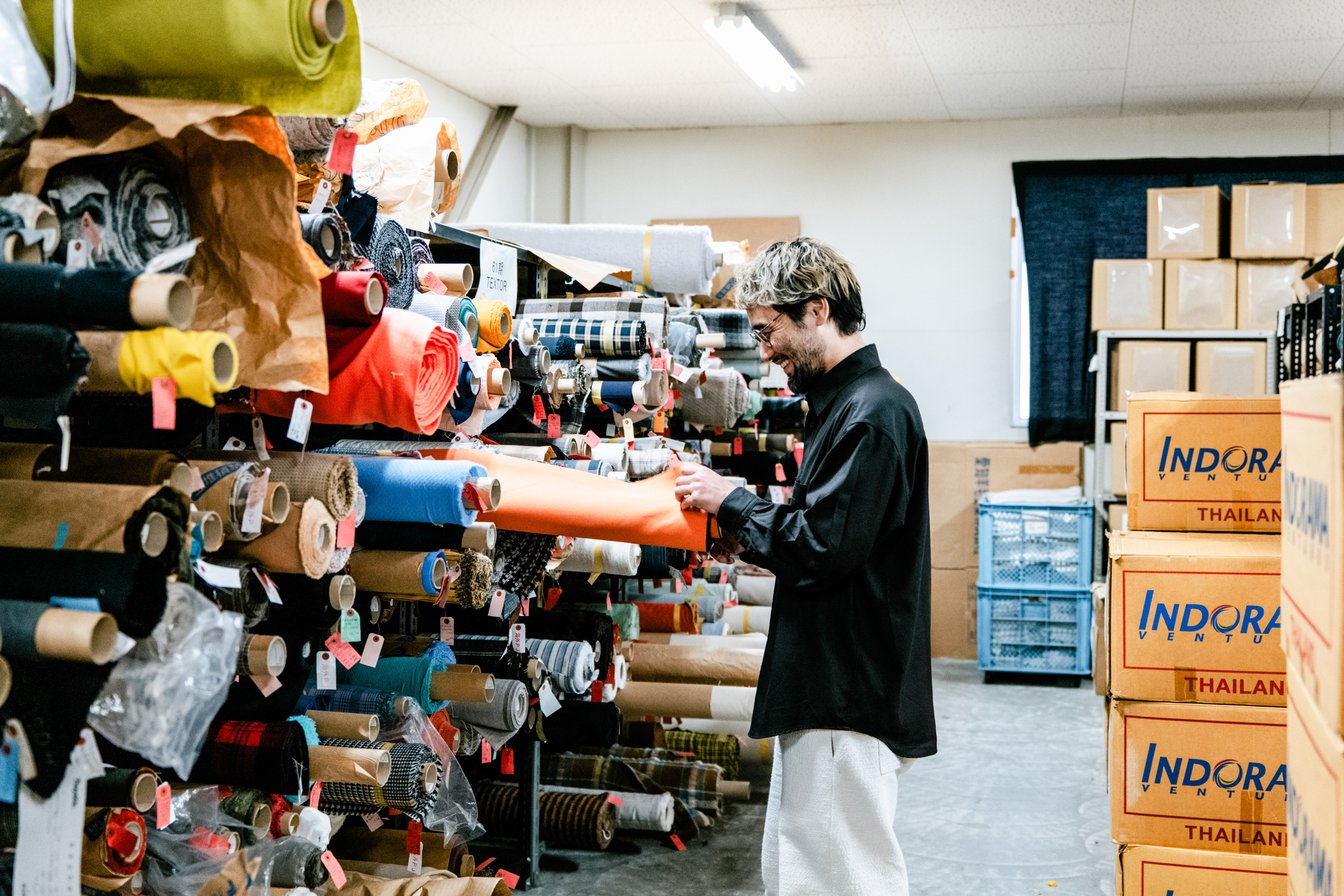
ではなぜ、中伝毛織のように企画職を設ける企業が少ないのでしょうか。それは、テキスタイルデザインが極めて専門性の高い領域であり、育成のハードルも高いからに他なりません。
どんなプロダクトデザインにも共通するように、テキスタイルデザインも紙面上の創造性だけで作れるものではありません。糸の特性や織機の構造、加工後の表情の変化を知った上で、どのようなデザインが可能かを現実的に詰めていく必要があります。
そのため、多くの機屋では機械を熟知した現場の職人がデザイン(自社開発)を兼任することがほとんど。分業制の小規模な工場が多い産地において、職人とは別に専任の企画職を雇い一から育てる余裕がある企業はほぼないのが実情です。
しかし、自社でデザインを生み出す力をつけ、その価値が認知されれば、下請けから脱却して未来を生き抜くための強力な武器になります。だからこそ、中伝毛織のように企業規模が大きい産地のトップランナーが、テキスタイルデザイナーの育成に力を入れるのは非常に意義深いことなのです。
そして、「工場にいながらにして、ブランドのプロダクトを左右する生地を自らデザインできる」という、この職業ならではの“旨み”を示すことができれば、ファッション業界で働きたいと願う若者にとって、産地が魅力的な選択肢のひとつとして視野に入ってくるのではないでしょうか。
#6 尾州の旗手 中伝毛織について
中伝毛織の企業史の始まりは1906年(明治39年)に遡ります。中島伝右衛門(なかしまでんえもん)が綿織物の機屋を始め、戦中から戦後、そして空前の需要増加に伴った全国の工場繁忙期「ガチャ万景気※」を駆け抜け、1960年に株式会社化しました。
その後は産地の冷え込みや世界的な不況に遭いながらも、段階的に資本金を増強し、最新鋭の織機や編み機を次々と導入していきました。そして1980年代には売上高100億円を達成。盤石な経営基盤と戦略的な投資による産地随一の生産規模の強みを証明することとなりました。
苦境にも屈することなく、高いビジネスへの嗅覚で資本力と生産力を積み上げることに成功した中伝毛織。これにより、産地が厳しい冬の時代を迎えた2000年以降には攻めのM&Aに着手します。
2006年に尾州で染色を行う匠染色を子会社化。また事業譲受によって整理加工の匠整理を子会社として設立しました。
こうして体制を強化したことで、原料の調達から最終加工までを自社内でコントロールできる「完全一貫体制」を確立。多くの職人を抱えながらも、最新鋭の機械設備を絶えず導入・更新し続ける姿勢が、尾州産地における確固たる競争優位性を築いています。
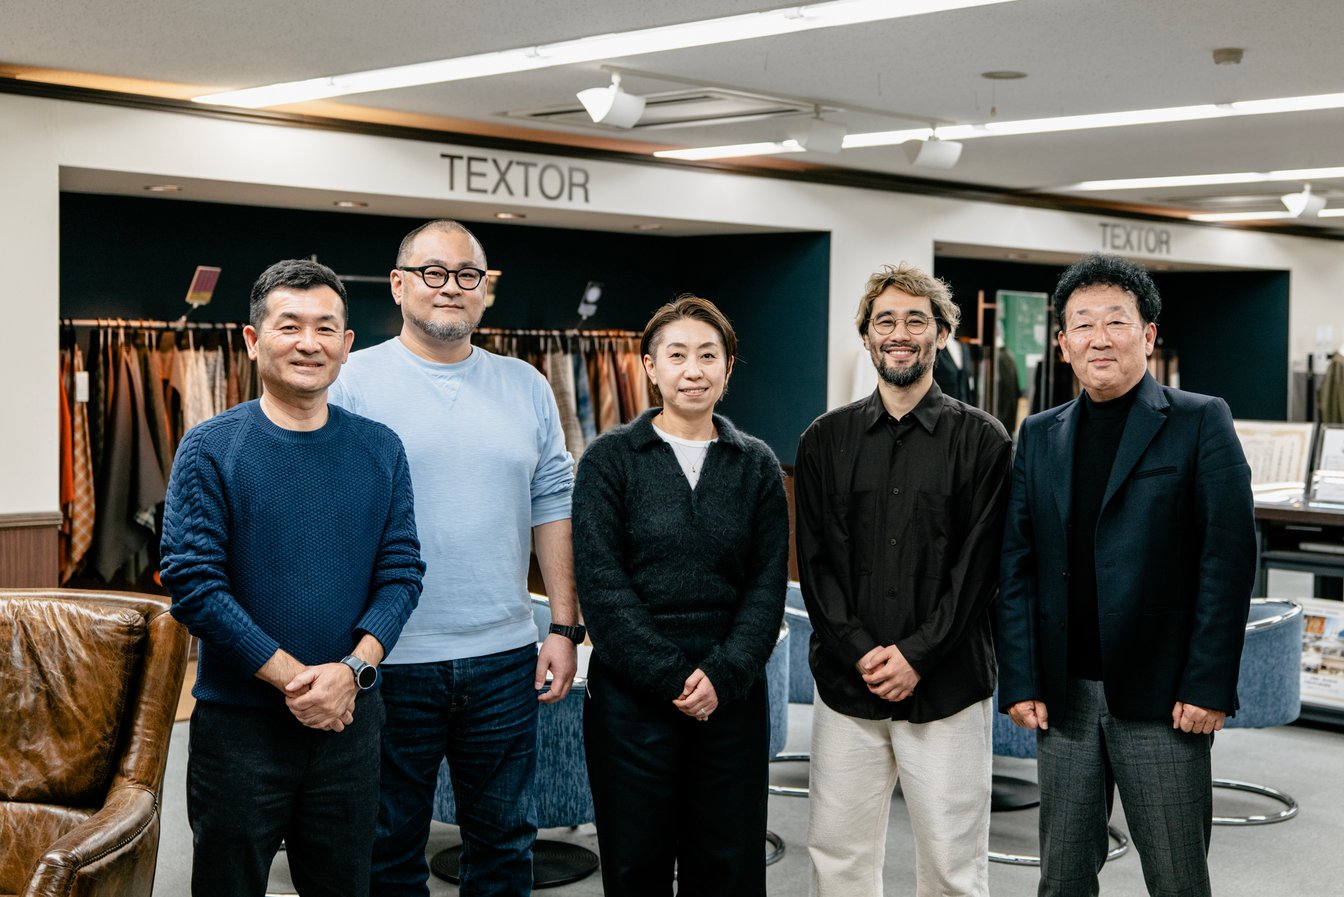
左から中島幸介 代表取締役社長、大滝友達氏、藤原純子氏、宮浦晋哉、中島君浩 取締役副社長
そして業界の構造が変わり、デザイナーブランドが再び台頭するようになると、以前は営業会議や商社との会議を通して企画をしていた同社のテキスタイルデザイナーも、デザイナーと直接やり取りができるように体制を変更。
社長の積極的な投資によって作り上げられた設備をもとに、テキスタイルデザイナーの調整力と現場の高い対応能力が武器となり、自社だけでなく産地の企画力の高さを示すことに成功しました。
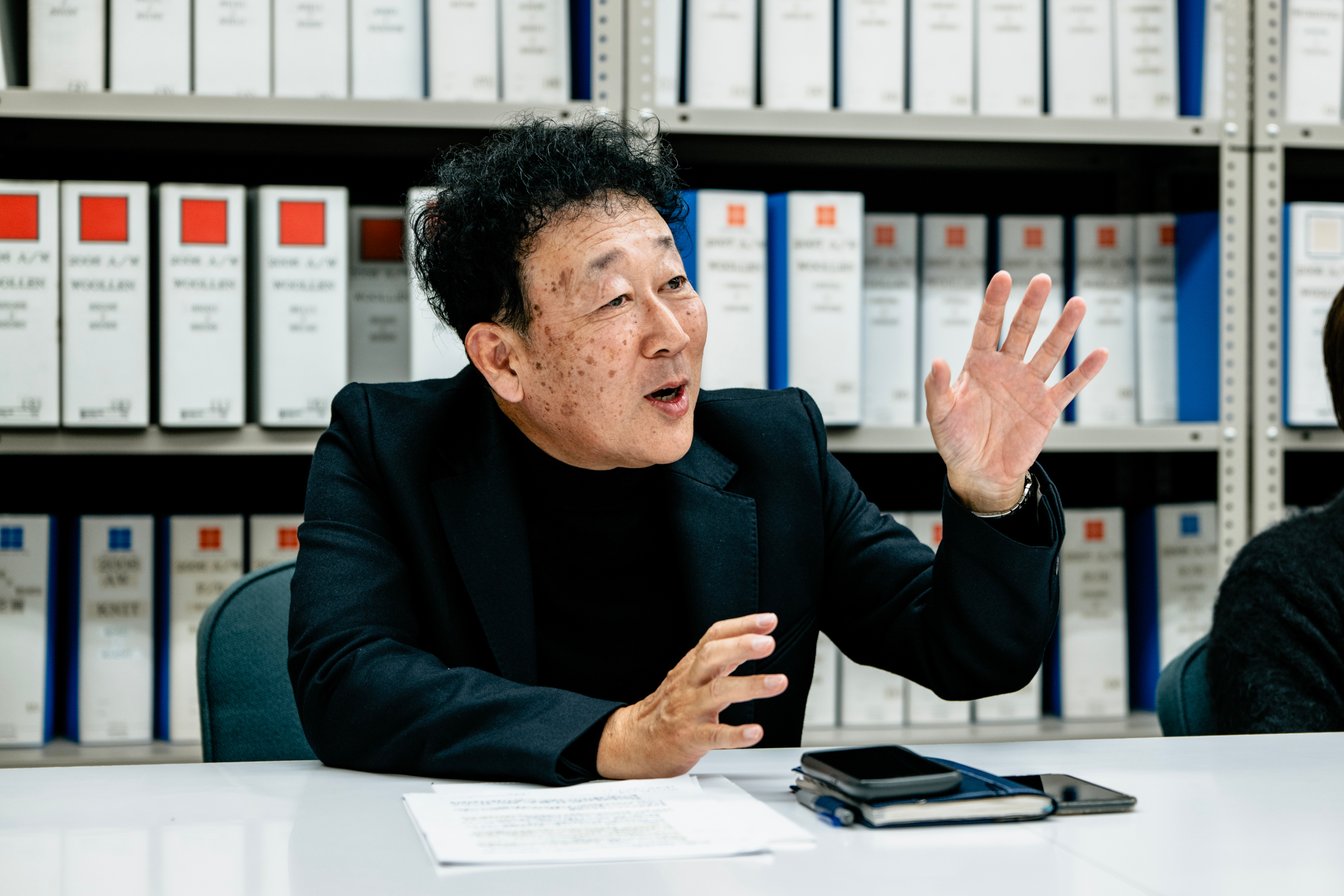
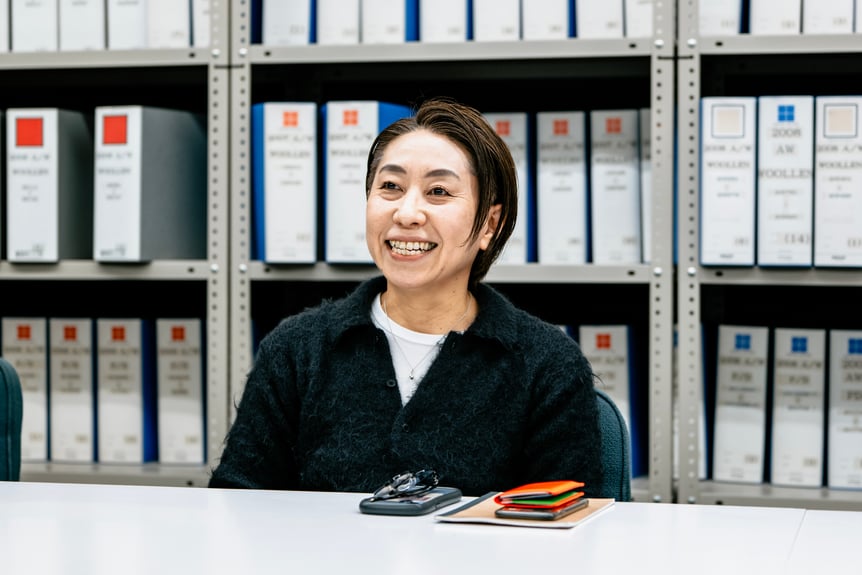
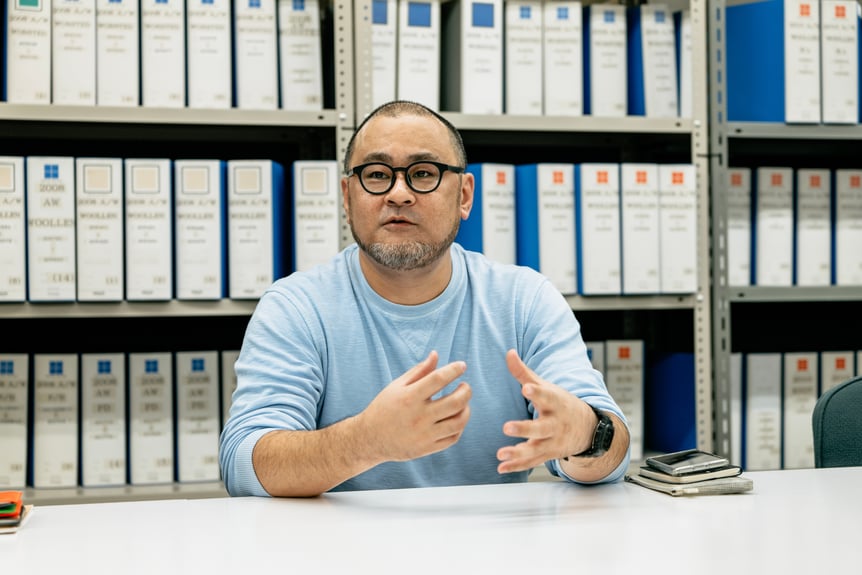
同社の強みをより深く知るために、中島幸介(なかしま こうすけ)代表取締役社長、中島君浩(なかしまきみひろ)取締役副社長に加えて、企画部のテキスタイルデザイナーから、藤原純子 係長、大滝友達(おおたき ともみち)チーフデザイナーにお話を伺いました。
※ガチャ万景気(がちゃまんけいき)
戦後から高度経済成長期の1950〜1970年代にかけて、日本の繊維産業が迎えた空前の好景気。「織機をガチャっと動かすだけで1万円儲かる」と例えられたことに由来する。
1950年代の朝鮮特需や国内の衣料品不足を背景に、尾州をはじめとする全国の産地が潤い、当時の日本経済を牽引する最大の輸出産業となった。1980年代後半の急激な円高などを機に終焉を迎えたが、その時に培われた技術と設備が現在の生地作りの礎となっている。
機械オタクの社長が作る尾州NO.1の設備
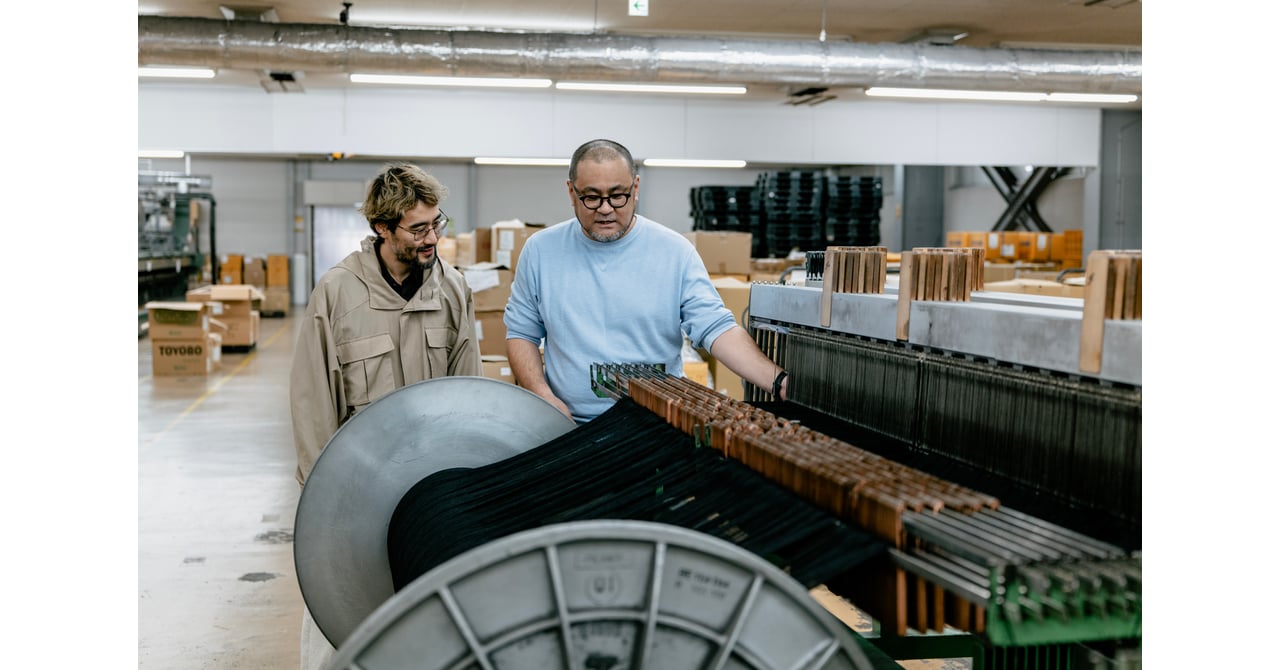
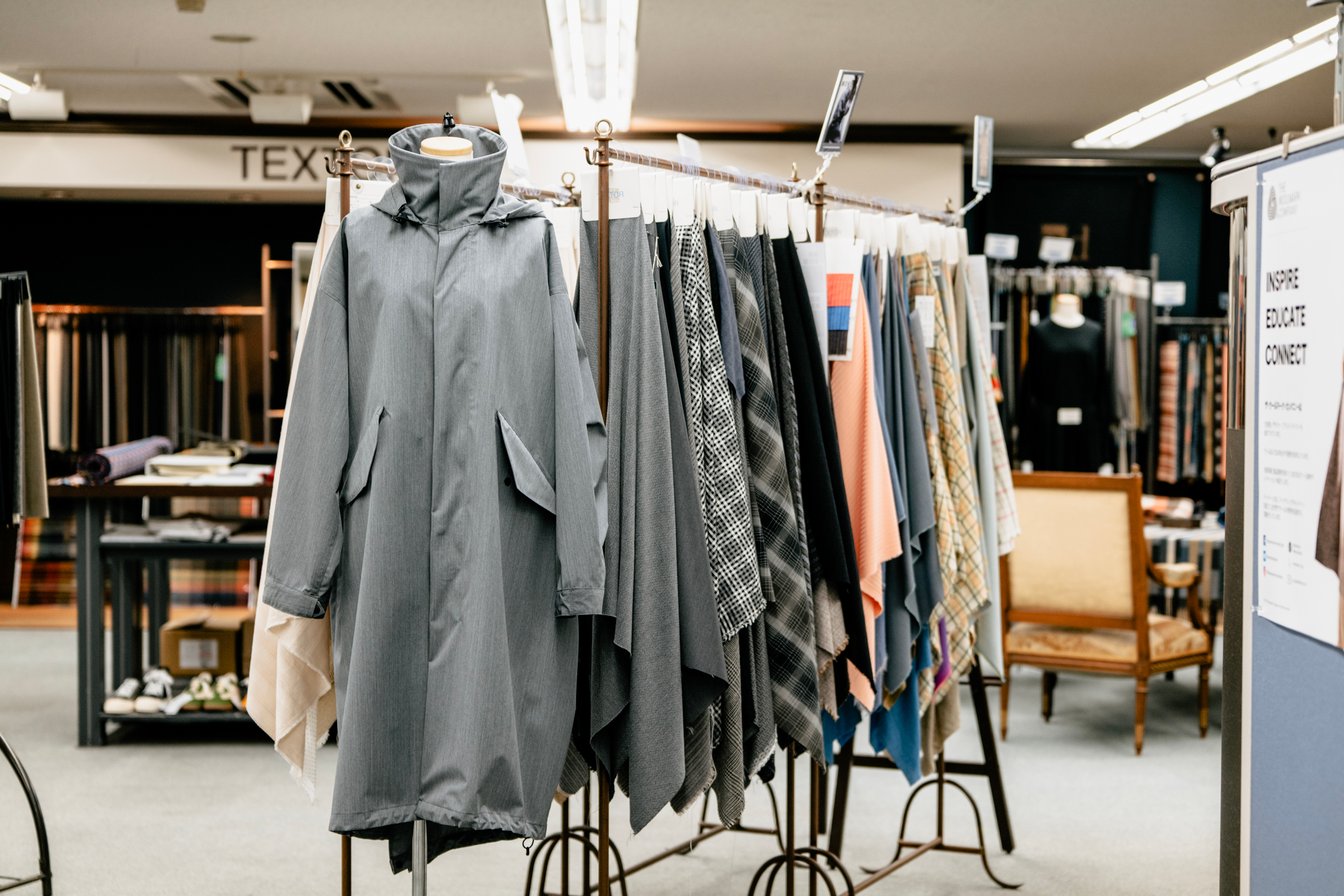
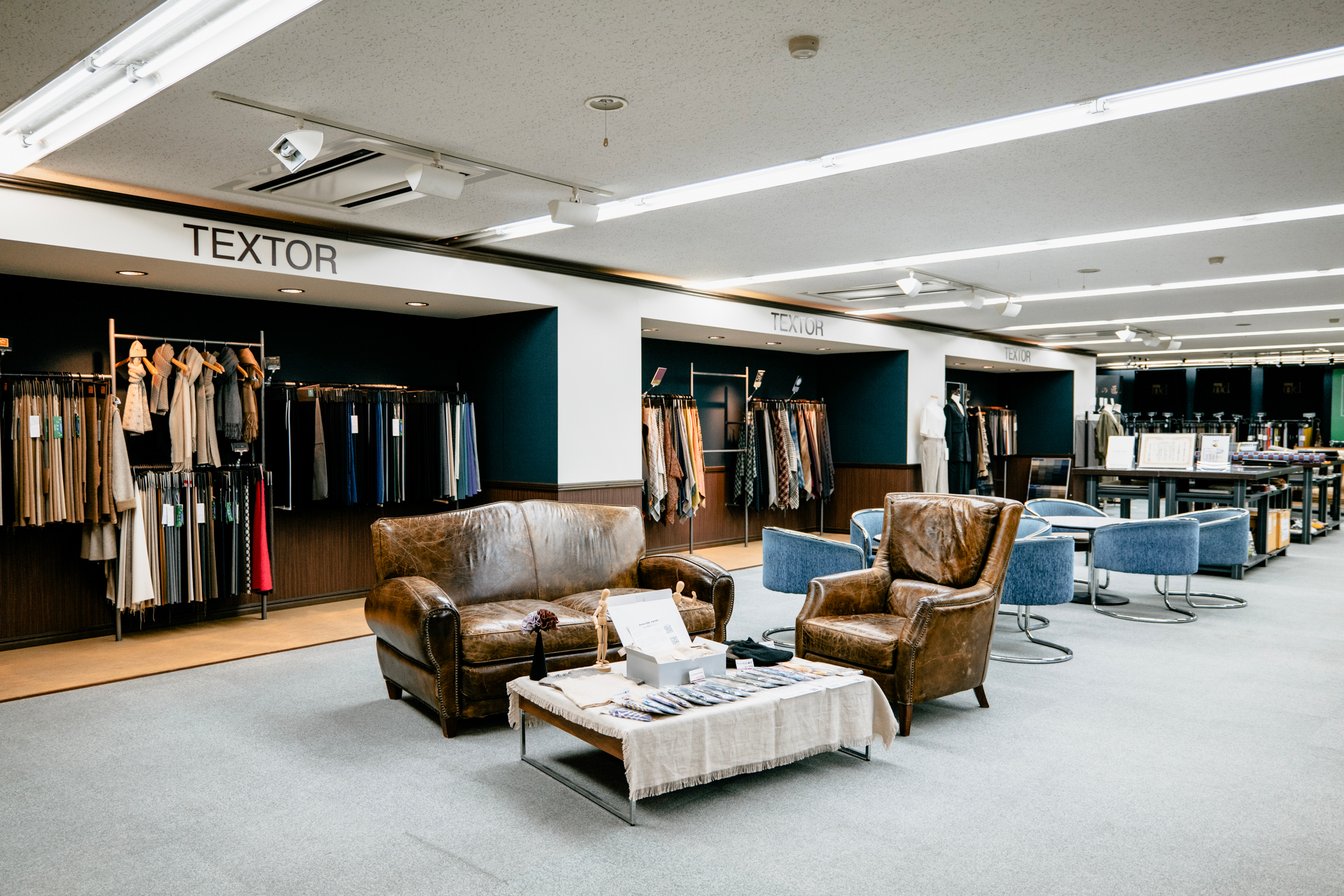
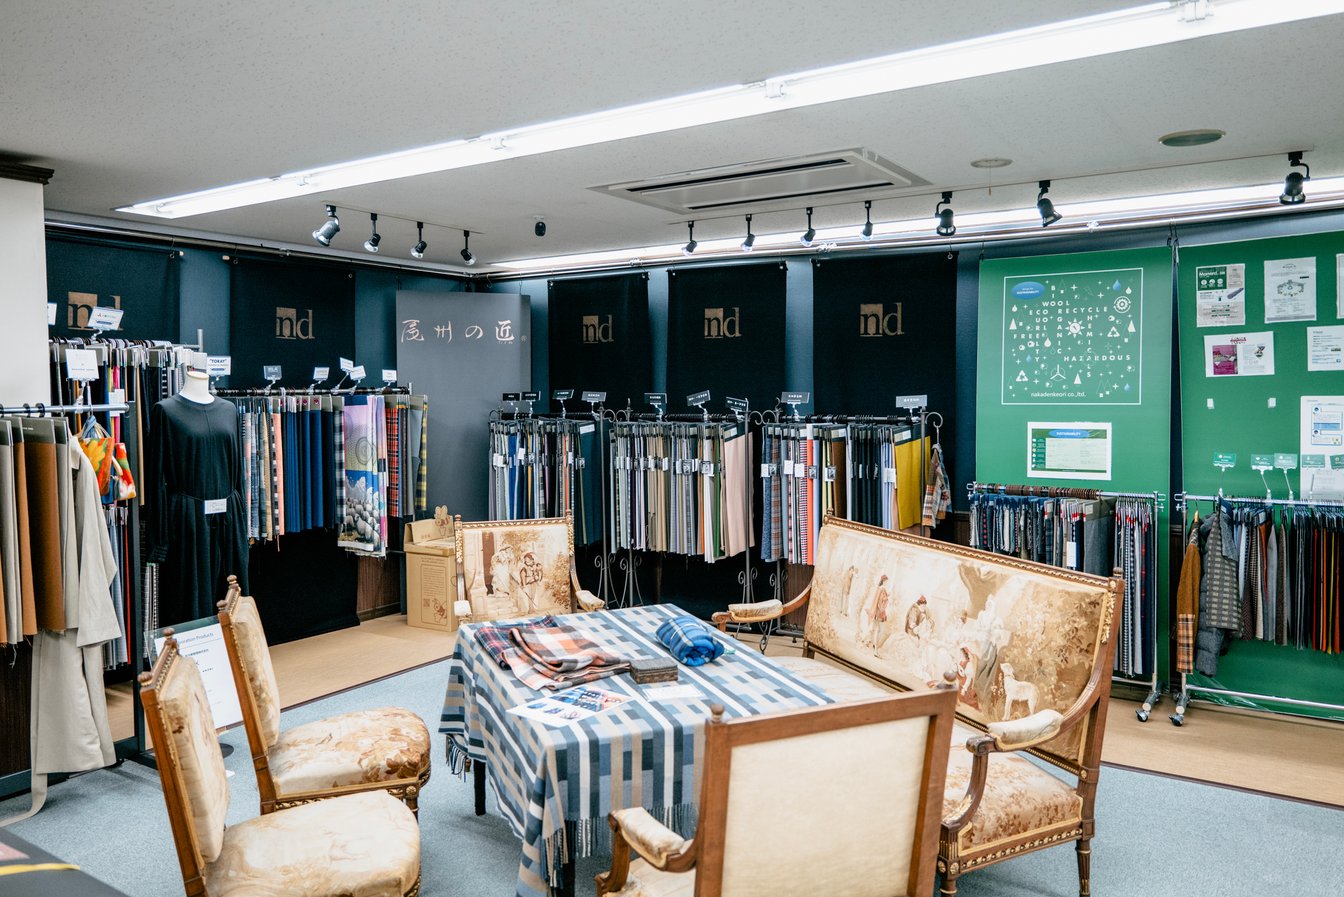
「尾州に中伝毛織ほど設備を整えている企業はない」と断言できるほど、同社は長い企業史の中で設備投資に力を入れてきました。同社の敷地内には、70台以上の織機と40台以上の編み機が並ぶ巨大な工場があり、それに隣接する形で糸を染める染色工場、生地の風合いを仕上げる整理加工工場が構えられています。生地づくりの大部分を担う、糸染めから製織・編立を自社グループ内で完結できるこれらの工場が24時間体制で稼働しているのです。
特筆すべきは、織機と編み機という全く異なる設備群が一つの拠点に共存しているということ。国内を探しても、これほどまでの規模でそれぞれが稼働しているというのは非常に珍しいケースです。
ずらりと並ぶ機械の中には、日本国内はおろかアジアでも希少な最新鋭のマシンが数多く稼働しています。例えば、特殊な糸の絡ませ方で複雑な風合いを生み出すドイツ・ドルニエ(Dornier)社の積極レピア織機や、織物と編み物の構造を融合させた新感覚の生地「ニーブ(Kneave)」を生み出す島精機製作所の最先端マシン「SRY」など、各領域の最新機種が並ぶ工場は、全国の産地を探しても類を見ない光景です。
また、同社は時代の潮流に合わせてこれらの機械の陣容を変化させてきました。例えば、昭和から平成中期まで続いた大量生産・大量消費の時代には、高速織機を導入し、人員を増やさずに倍の量を織れるような設備に。
しかし、リーマンショックを機に設備を3分の1ほどに縮小。「どこよりも早く織れること」が重宝されたかつての付加価値から脱却し、「どこよりも面白く、ハイテクで何でも作れること」を新たな軸として機械の調達を徐々に再開していったのです。
勝ち筋を作った先見の明
「機械をただ減らすだけじゃ寂しいから、どうにかして付加価値を高められないかなと思い、ヨーロッパからフルスペックな織機を買って、何でもできるようにしようと決めたんです。みんなは僕のことを機械オタクって言うけど、生地のトレンドを理解した上で、作りたい生地に見合ったスペックの機械があれば買うようにして、設備を充実させることに注力しています」と、中島幸介代表取締役社長は語ります。
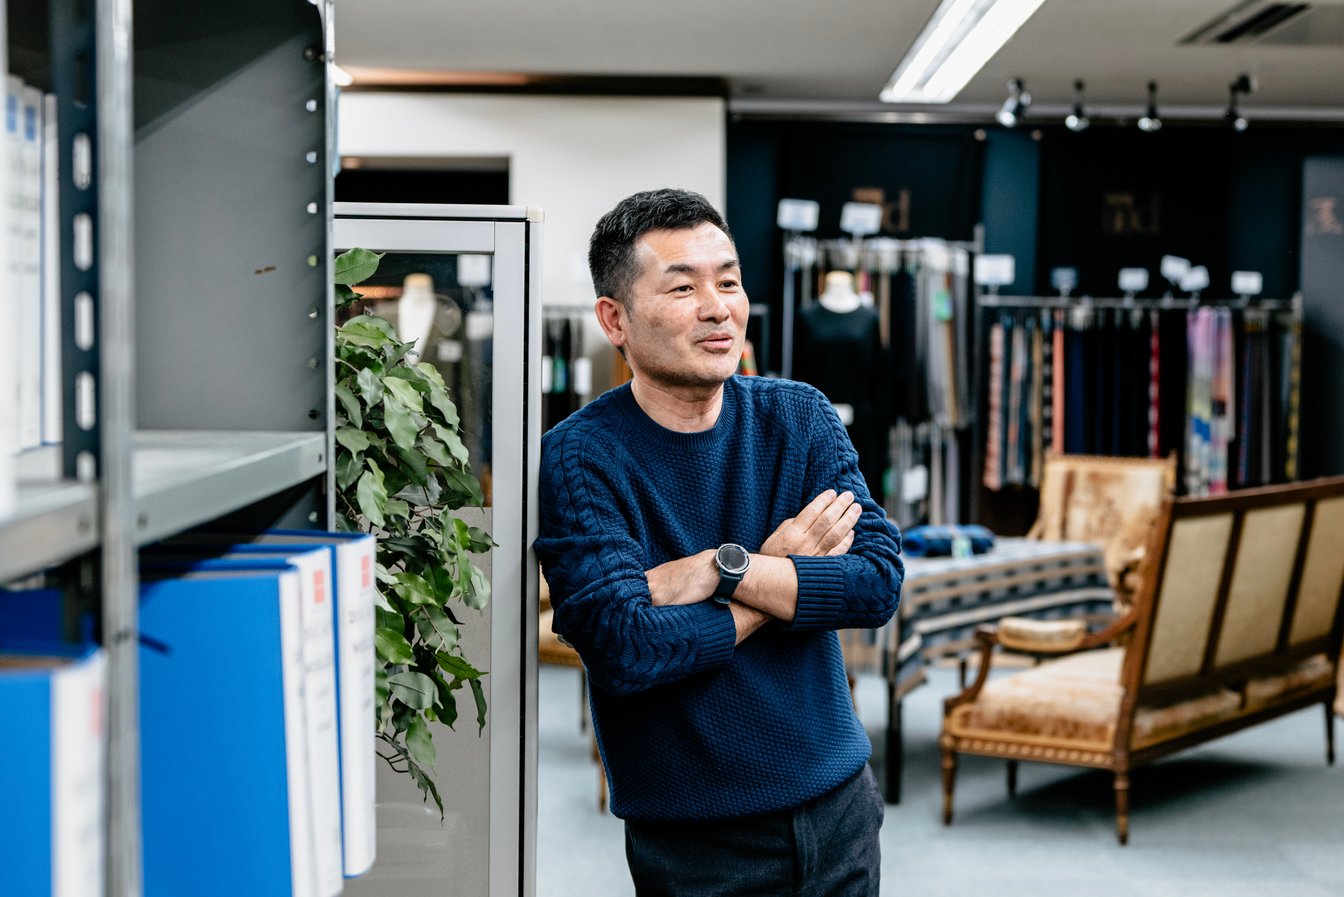
その深謀遠慮に基づく戦略のもと、特殊な生地を製造できるキャパシティを初期段階の2010年には10%、2025年には30%へと拡大していきました。
ただ、希少な最新織機を導入したからといって、すぐに売れる生地が作れるわけではありません。機械のポテンシャルを最大限に引き出すためには、十分な時間と現場での場数が不可欠です。それを可能にしているのが同社の盤石な企業体力。
かつての大量生産時代から稼働し続ける量産用の設備基盤があるからこそ、現在でも安定して大口の発注を受けることができ、その収益を土台にしてテキスタイルデザイナーや職人の技術力を長期的に育成する体制が組めているのです。
物が売れなくなった時代にデザイナーズブランドが伸びたわけ
中島幸介代表取締役社長が独自の設備投資を始めて5年ほど経った2015年頃、アパレル市場は大きな転換期を迎えました。一世を風靡したファストファッションによる大量生産・大量消費のシステムに疑問の目が向けられ始め、消費者の価値観が「安いものを次々と使い捨てる」フェーズから、「長く愛せる価値あるものを厳選して見極める」フェーズへと変化していったのです。
同時に、ブランドビジネスの在り方も大きく変わりました。実店舗を構えることが絶対とされていた時代から、ECやSNSを通じてオンラインで独自のファン圏を拡大できるようになったのです。
例えば、ブランドが全国のセレクトショップに商品を卸すとしても、物理的な店舗数は多くて50店舗ほどでしょう。一方、オンラインという販路を活用すればその規模は150店舗以上にも匹敵する広がりをみせます。
そのため、実力のあるブランドは実店舗を持つことにこだわる必要がなくなり、店舗の維持費などに縛られなくなった分、その資金をものづくりへ注力できるようになりました。結果として、“コストがかかっても質の良い生地でクリエイションを高めたい”と、工場に対して直接オリジナル生地を発注する機会が増えていったそうです。
中伝毛織のように規模の大きな工場では、大体10年スパンで客層がガラリと変わるといいます。市場のニーズを常に気にかけて投資とマネジメントを行ってきた中島社長にとっても、こうしたデザイナーズブランドからの発注の伸び率は予想を遥かに超えるものでした。
「実は、導入した機械が最先端すぎて受け入れられるまでに時間を要したこともあったんです(笑)。でも、この流れを見ていると、色々なことをやれるようにしておいて本当に良かったと思います。仕入れソースを確保して、生産体制が整えられていなかったら、ここまで対応できていなかったですから」(中島幸介 代表取締役社長)
時代を先読みして多様な生産体制を整えていた強みが、ものづくりにこだわる新時代のブランドのデザイナーたちの熱量と重なったといいます。
🖊️豆知識
クオリティを高めることが市場での差別化になる
ウールといえば尾州ですが、動物繊維は化学繊維やほかの繊維に比べると割高。そのため、安さが重視された時代には、安価な素材に少量のウールを混ぜて価値づけを行ってきました。しかし、消費者の価値観の変化と、デザイナーズブランドの伸長に伴いその状況は逆転しつつあるといいます。
中島社長
ウールは使い方次第で引き出される質や表情が全く変わります。だからこそ、多少コストがかかっても妥協のないクオリティの生地を作るという“本来なら当たり前のこと”が、店頭での一番の差別化になるんです。そのうえで、多様なプラットフォームでの売り上げを伸ばしていくというビジネス戦略を描くデザイナーが増えましたね。
一人前まで最低10年、一筋縄ではいかないテキスタイルデザイナーのキャリア
こうしたブランドからの受注をとるにあたり、重要な役割を担うのが「テキスタイルデザイナー」です。中伝毛織には営業担当よりも多い10人以上のテキスタイルデザイナーが在籍しています。
従来の大口受注においては、営業や商社を介して生地を提供することが一般的でした。しかし、強い拘りを持つデザイナーズブランドからのオーダーに対しては、中間にコンバーター(商社)を挟まず、テキスタイルデザイナーがブランドのデザイナーと直接対話する体制を組んでいます。
間に人を介さないことで、言葉のニュアンスや細かな要求を直に汲み取り、自社の持つ膨大な設備を駆使して最短距離で具現化できる。そうして生み出された完成度の高い生地は、ブランドのクリエイションを一段と引き上げ、ひいては日本のブランドが海外の舞台で評価されることへつながっていくのです。
では、彼らが具体的にどのようにしてブランドの要望を形にしているのか。
テキスタイルデザイナーに求められる一番のスキルは「知識」です。ファッションデザイナーから感覚的なオーダーを受けたとき、彼らはどのように原料を使い、どのような組織で織り上げ、どんな整理加工を施せば実現できるのか、無数にある選択肢のなかから最適解を導き出し、現実的な設計図を引きます。デザインの感性と製造現場のキャパシティ。その両方の言語を理解した上で、想像を形にする仕事だといえるでしょう。
しかし、テキスタイルデザイナーが一人前に仕事ができるようになるのにはかなりの修行が必要です。「僕は独り立ちするまでに10年くらいかかりました」と大滝さん。それは、顧客のオーダーに対して糸選びから見本反(みほんたん/完成状態)を正確に逆算して設計していくという一朝一夕では身につかないスキルが求められるからです。
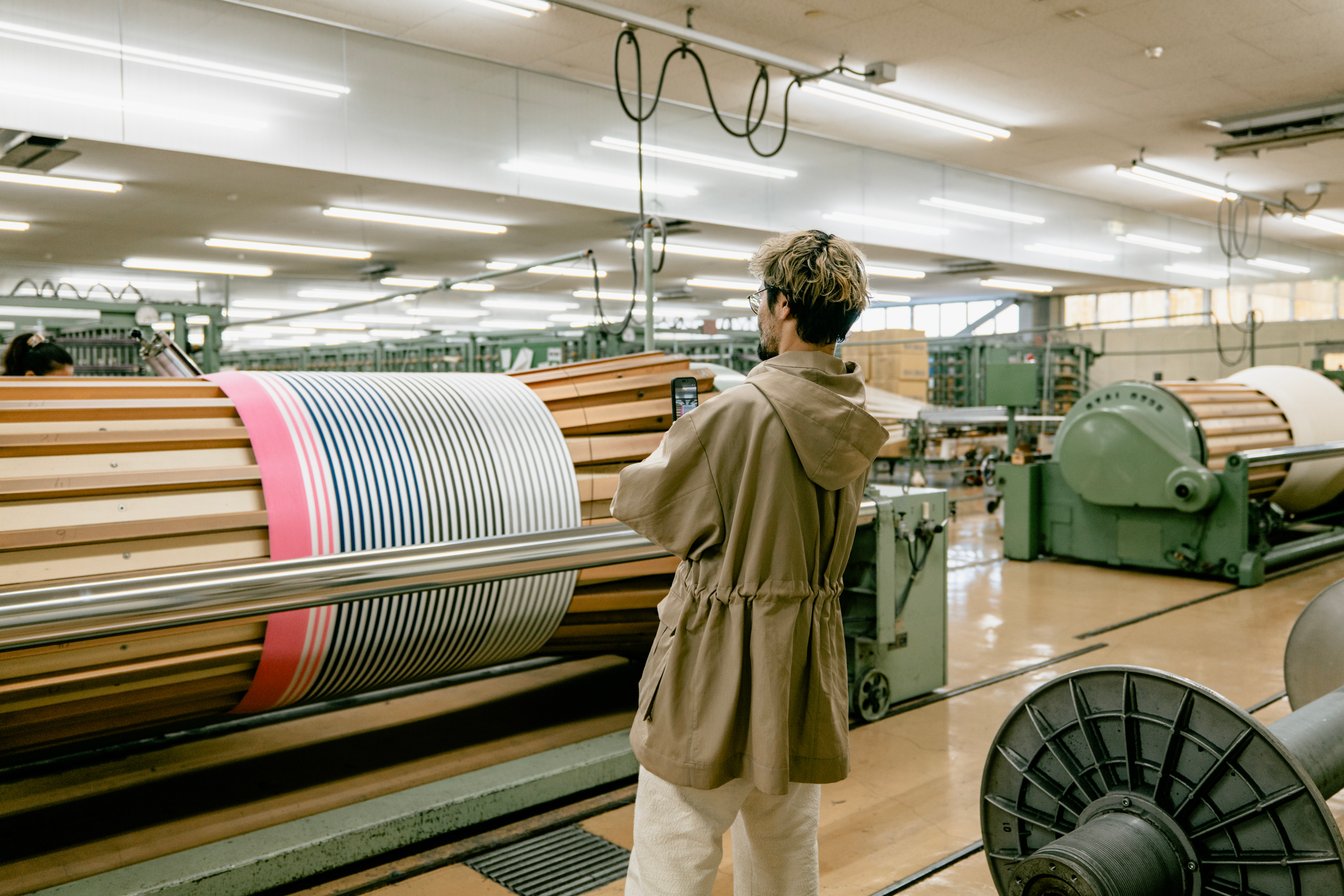
生機とは織機から織り上がった直後の未加工の生地のこと。そのままでは服の素材としては使用できません。生地を完成させるには、染色や風合いを作る整理加工の工程を経る必要があります。
色柄の出し方には、糸の段階で染める「先染め」と、無地の生機を作ってから生地ごと染める「後染め」があります。そして整理加工は一般的に、お湯や薬品で洗って油分を落としたり、熱や摩擦を加えて意図的に生地を揉み縮めたり、表面を起毛させたり、プレスして艶を出すような工程を挟むことで、ブランドが求める風合いへと変化させます。
そして忘れてはいけないのが、繊維は「生き物」であるということ。その日の気温や湿度、水質だけでなく工場ごとの機械のクセによっても、仕上がりや加工を経た表情は微妙に変化します。そのため、テキスタイルデザイナーは、ブランド側からオーダーをもらった時点で、「最終的にこの色と風合いを出すために、どの段階で染め、整理加工で何%縮ませる必要があるのか」と着地点から逆算し、糸の太さや密度の設計図を引きます。
これは机上の計算だけでは成り立たず、数えきれないほどの失敗と試行錯誤のデータを自身に蓄積することで、狙った通りの生地を安定して生み出せるようになります。それゆえに、自身の感覚を磨くのに、地道な忍耐の歳月を要するのです。
“全ポジションの翻訳” 現場のリアル
一方で、トレンドを追いつつ、独自性を追求するファッションデザイナーのクリエイションは、インスピレーションを最初に形にするテキスタイルデザイナーとの相性によって方向性が定まると言っても過言ではありません。
機屋がブランド側と直接やり取りをする取り組みは、お互いの創造性をぶつけ合うことで刺激を与え合い、産地のポテンシャルを向上させます。完成したデザイン性の高いコレクションが、国内外のコレクションなどで発表されれば日本産地の評価も上がるきっかけになります。
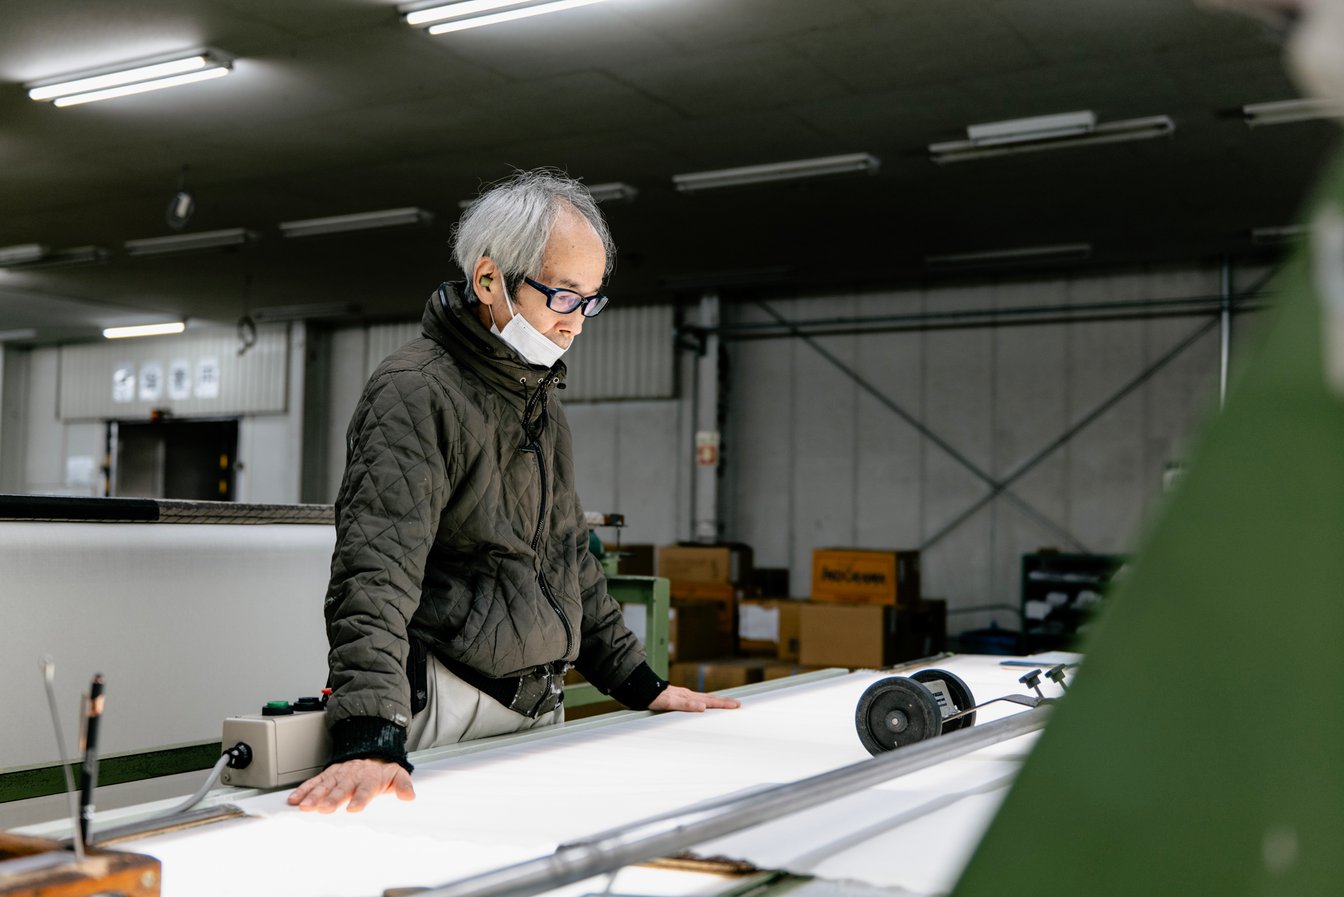
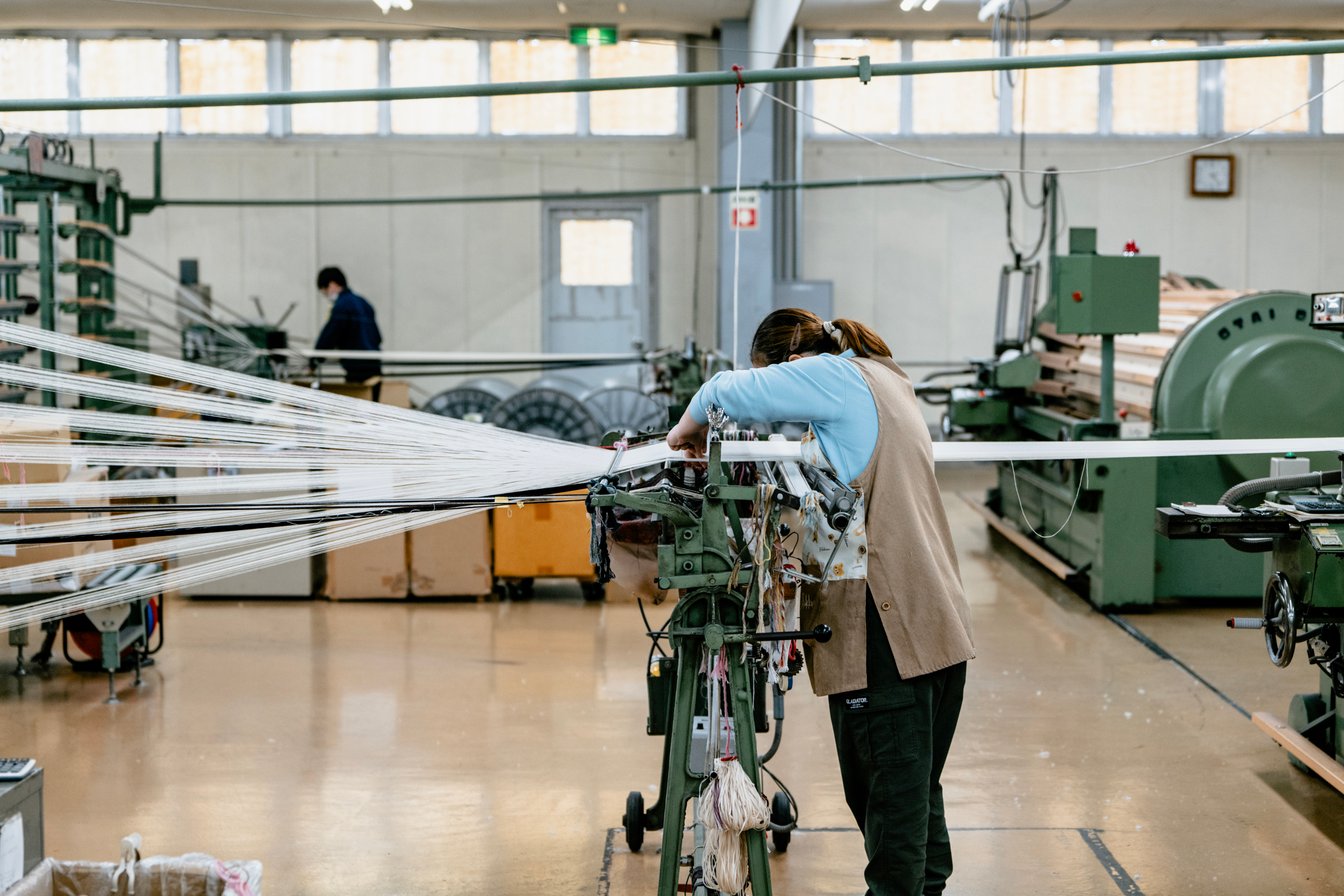
デザイナーズブランドと仕事をする織物工場に求められるのが、「翻訳」という機能。素材や全工程に対する技術的な知識が必要なのはもちろんのこと、ブランド側の意向を現場の職人が理解できる形へと変換し、“人を動かす”ことでもあります。どれだけ頭の中で計算が成り立っていても、各工程にいる職人の協力なくして生地は出来上がりません。
知識を身につけるだけでなく、忍耐強く年数を重ねて経験値を上げなければ成り立たないテキスタイルデザイナーの道。ベテランの藤原さんでさえ、10年以上のキャリアがあっても、いまだに絶望を感じることがあるそう。
試作の段階では確実な利益が見込めない作業も多いため、現場に手を尽くしてもらうためには、日々の信頼関係の構築が不可欠です。「手を尽くしてくれる人に必死で恩返しをしたいと思っているから、結果的にいいものが作れるんだと思います」という藤原さんの言葉通り、お互いに良い影響を与え合うことを意識しているからこそ、苦労を乗り越えて成果が出た時の達成感もより深まるのでしょう。
🖊️ 豆知識
扱う素材が変わると勝手がわからなくなる
尾州ではウールが主軸ですが、他産地の素材を扱わなければならなくなったとき、その難易度がさらに上がるといいます。
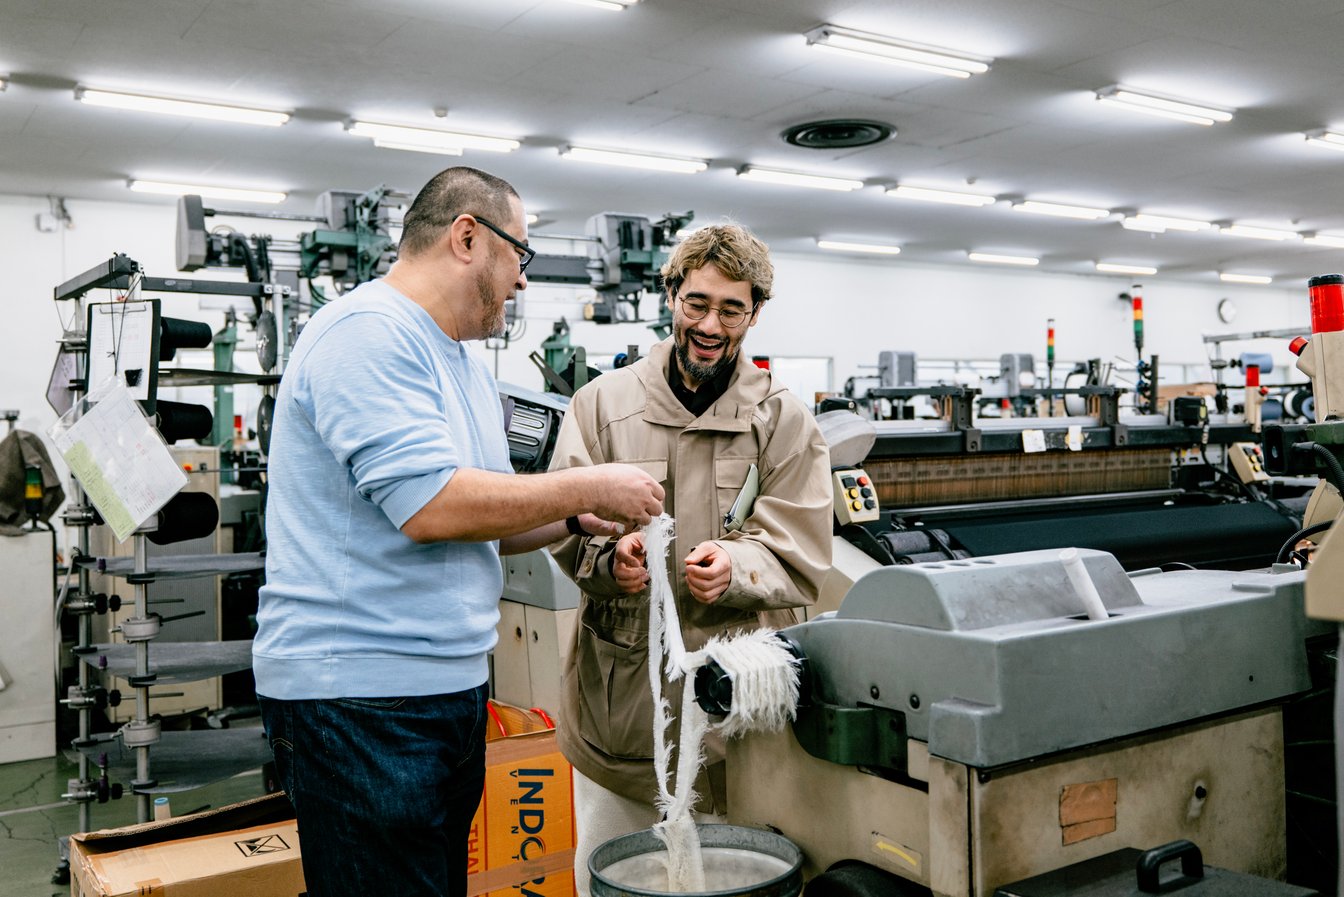
大滝さん
ウールの扱いを覚えるのは必須ですが、いざ違う素材を扱うとなったらまた一からの手探りになります。経験を積んだからといってブランドが求めるものを常に出せるようになるわけではなく、上手くいかない絶望を抱えながら形にするまでやりぬく精神力が求められます。
続けてもらうことにこそ、価値がある
営業職、企画職、職人がそれぞれの領域の仕事を深めて、バトンをつなぐことでものづくりは成り立っています。だからこそ、営業とは別に企画設計を完璧にやり遂げる専任の企画職(テキスタイルデザイナー)を設けることには大きな意義があり、彼らの存在が産地全体のポテンシャルを示すブースターとしても働くのです。
実は、尾州と肩を並べる欧州の産地ではテキスタイルデザイナー向けのアワードがあり、ファッションデザイナーと同等に扱われています。繊維産地がそのまま育成の場として機能しているのです。しかし日本では、テキスタイルデザイナーを育成する視点が抜けがちなのが現実です。
こうした現状に対し、中伝毛織はテキスタイルデザイナーが裏方にとどまらず、最前線で活躍できる未来を思い描いています。彼らが産地で育ち、やがて独立して羽ばたけるようなモデルケースとなるべく、新人が育つ環境整備に力を注いできました。
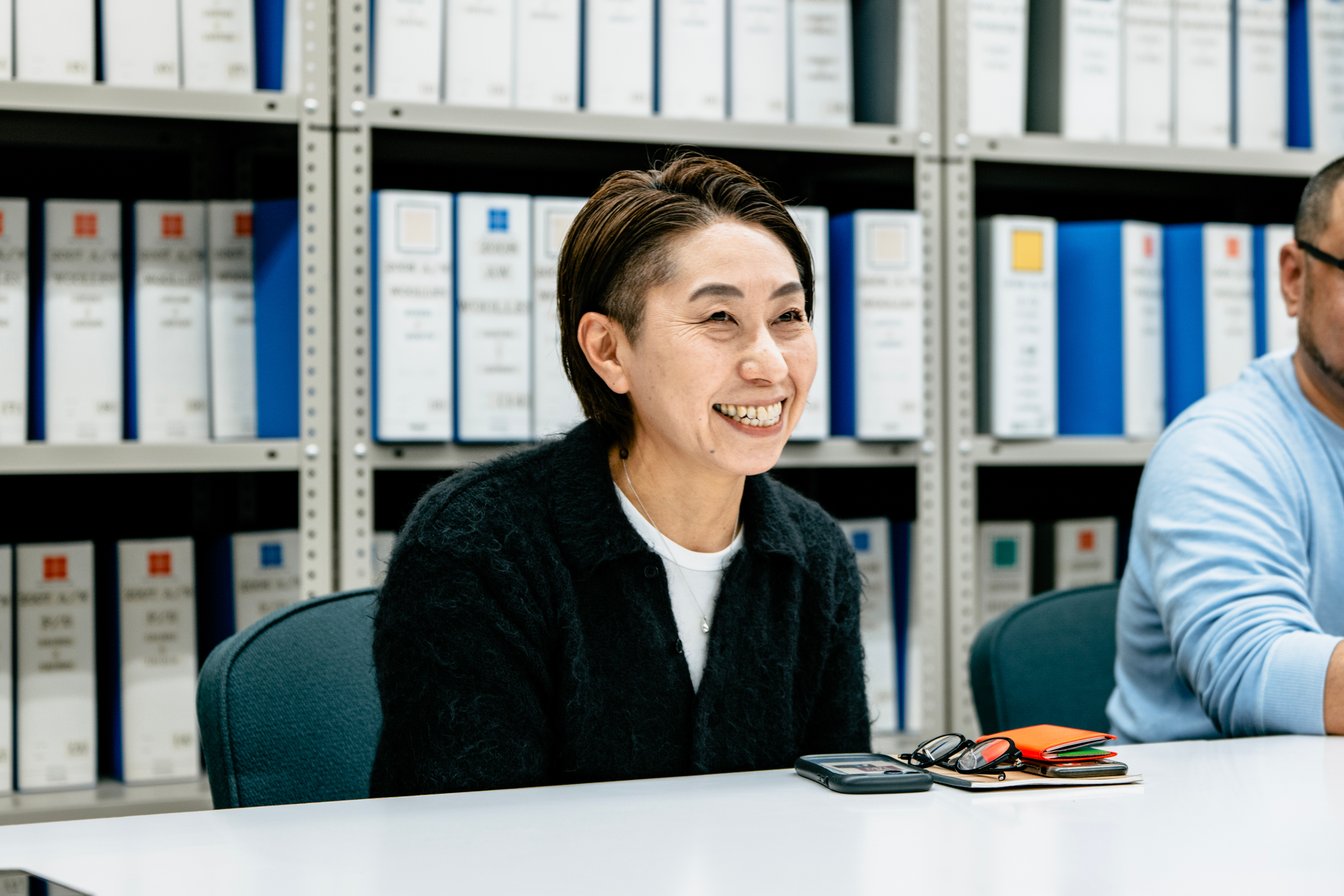
「確かに一人前になるには長い道のりですが、自分の頭のなかの計算と現実の仕上がりがぴたりと一致したときの喜びはこの上ないもの。その生地が採用された服を見た時に、本当に大きなやりがいを感じられます。部下たちにもその達成感を味わうまでは辞めてほしくないと強く願うからこそ、大事に育てていますし、彼らが働きやすい環境を必死に整えてきました」(藤原さん)。
実際に同社が策定した行動計画では、2025年から年次有給休暇の取得率50%以上を目標に掲げ、業務の見える化や効率化を推進しています。さらに、育児休業終了後の短時間勤務や始業・終業時間の調整制度、女性管理職を増やすキャリア支援など、仕事と家庭の両立を支える制度整備に本腰を入れています。
現場でも、新人が入った際には必ず中堅とペアを組み、出張費用がかさんでもデザイナーと直接話す機会を逃さないなど、経験を積むためのサポートを強めているといいます。
教育現場との連携が一番先行投資になる
こうした環境の中で、新たな人材の確保と育成は産地にとって重要な課題でもあります。以前と比較して同社に依頼するデザイナーが増加した背景には、地道な「教育現場との連携」がありました。
中伝毛織では、近隣の小中高校から、文化服装学院やモード学園といった全国のファッション専門学校まで、学生の工場見学を積極的に受け入れています。毎週のように行われるこの見学ツアーで講師を務めるのは中島社長。
「工場見学を受け入れていると、100人のうち1人くらいは生地オタクがいたり、古い機械を自分で探しているような機械オタクの子がいる」と中島君浩取締役副社長。そうした学生に対して社長が最新鋭の織機などを説明することで、「新しい機械を使ってものづくりをしてみたい」と興味を持つケースもあるといいます。
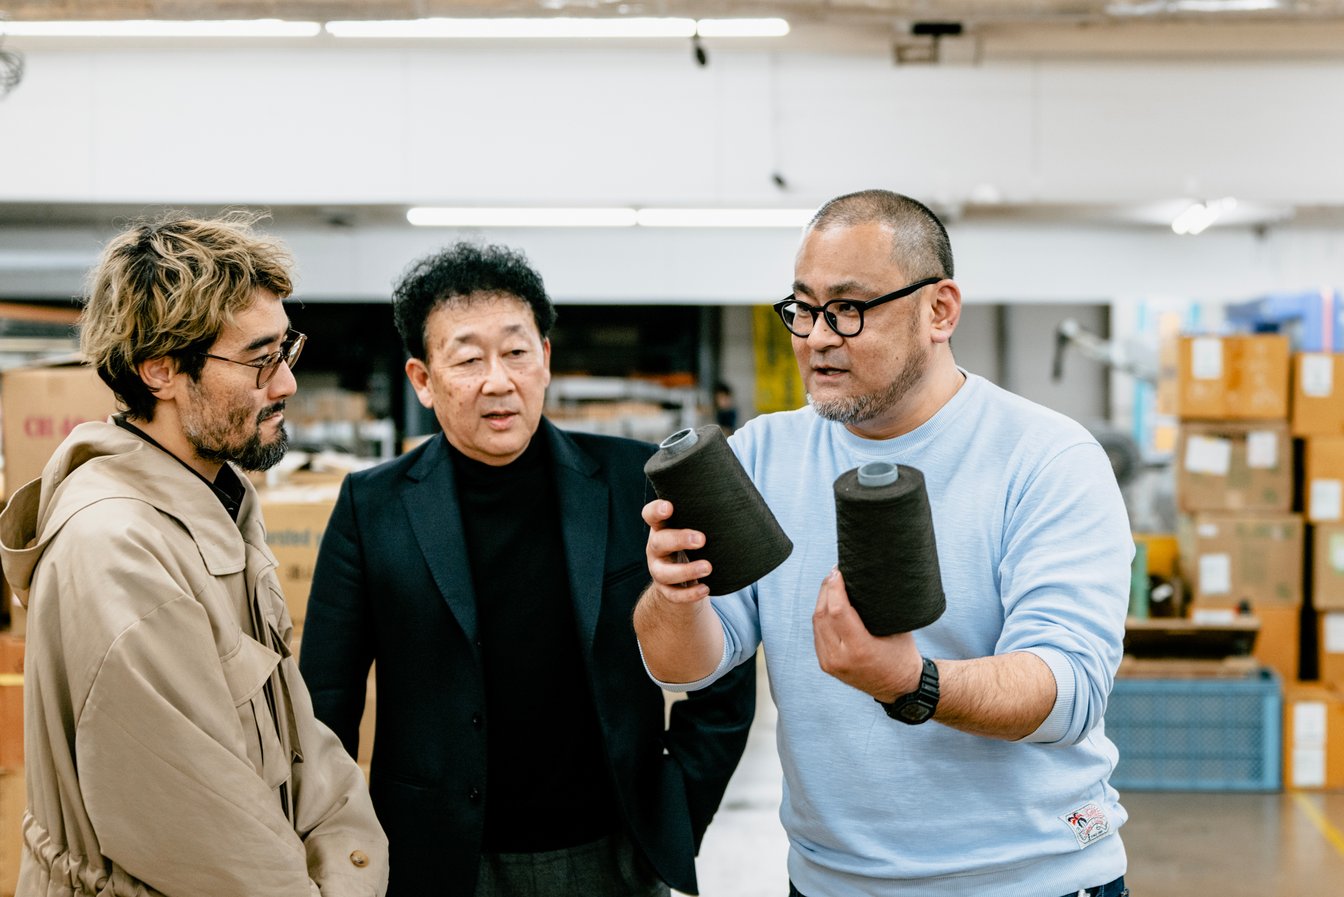
当初は「どこかで産地に還元されるものがあれば」という思いからで、初めから戦略的に計算されたものではありませんでした。しかし、長年の取り組みは少しずつ形になり始めています。
プロとなって会社に訪れる若いデザイナーから「学生の頃に見学に来た」と声をかけられることが増えたほか、最近ではデザイン学校から直接、工場を志望する若手人材を採用できるようになってきたそう。
自社の設備やものづくりの現場を次世代へ直接伝えること。一見遠回りに見える地道な活動が、結果として産地の未来や自社のクリエイションを支える先行投資につながったのです。
まとめ:尾州をテキスタイルデザイナーが育成できる産地に
藤原さんと大滝さんに今後の展望について聞くと、口を揃えて「テキスタイルデザイナーの地位向上」と答えます。加えて、「弊社の企画力の高さはよそには負けないという自負がありますから、その機能を活かしながら未来を見据えて常に一歩先をいく取り組みをしたい」(大滝さん)と意気込みます。
同社がテキスタイルデザイナーの育成に率先して取り組み、多角的に職業の地位向上にも成果を上げていくことで、産地のポテンシャルを上げていくことにつながるのでしょう。
実際、中伝毛織は従来の安定した大口発注だけでも十分に経営が成り立つだけの盤石な基盤を持っています。しかし、新たな設備投資に向けたリサーチや、社長が筆頭になって行っている教育機関との連携、そして工場と産地の存続を担うテキスタイルデザイナーの育成と、企業力に甘んじない努力を重ねています。
中島君浩取締役副社長は「尾州だけを見ていてはだめ。産地間のコラボを広げて狭い日本で足らないところを補う姿勢が大切です。尾州は比較的大きいので、他の産地が困っているときは自社工場や協力工場に協力を要請することも多いですよ。逆にうちも知恵を借りることもある。産地で働く人たちが産地間の壁を取っ払って動いていくことによって、相乗効果で全体の存続につながると思っています。デザイナーさんたちにも大分恩返ししてもらっているから、この体制も続けていこうと思えるんです」と語ります。
中伝毛織はスケールが大きく堅牢な企業に見えますが、その中身は産地と日本ブランドを維持するために共に歩む、頼もしい伴走者のような存在でした。
次回、尾州編の最後は「テキスタイルデザイン」をさらに掘り下げます。デザインの究極形ともいえる生地をいくつも生み出し、日本および世界のファッション業界のクリエイションを支えてきた尾州のレジェンド 足立聖(あだちきよし)さんの技術にフォーカスし、60年にわたり数々の難題を解決してきた圧倒的なアイディア力と、テキスタイルへの果てしない熱量に迫ります。
photographer: Yujiro Ichioka/editor: Naru Kamoshita(FASHIONSNAP)
in HTML format, including tags, to make it appealing and easy to read for Japanese-speaking readers aged 20 to 40 interested in fashion. Organize the content with appropriate headings and subheadings (h1, h2, h3, h4, h5, h6), translating all text, including headings, into Japanese. Retain any existing
tags from
尾州編も残すところあと2社。今回は一宮で100年近くの歴史を持つ中伝毛織(なかでんけおり)を取り上げます。創業は1931年。ルーツは1906年に遡り、2026年に95周年を迎えます。
同社は、尾州一と言っても過言ではないほどの工場規模と最新設備を備える産地のトップランナーです。しかし、中伝毛織の本当のすごさはハード面だけではありません。通常、営業と製造で分業される繊維工場において、「テキスタイルデザイナーを育てる」という非常に重要な取り組みをしているのです。
工場が自らデザインを生み出す力を持つことは、単なる業務拡大にとどまらず、産地が生き残るための「生命線」となる可能性を秘めています。
産地の未来を握る「企画職」
なぜ、産地にとってテキスタイルデザイナーの育成がそれほど重要なのか。その背景には、従来のビジネスモデルが崩壊しつつあることへの強い危機感があります。
かつての日本の繊維産地には、「商社からの依頼通りに生地を織っていれば飯が食える」という時代がありました。しかし、アパレル産業の製造拠点が海外へ移ると発注は激減。工場は技術を持っていても、指示を待つだけの下請けでは、依頼が途絶えた途端に経営危機に追い込まれてしまいます。
さらに、分業制で成り立つ日本の産地では、中心となる機屋(はたや/織り)の仕事が減れば、紡績や染色といった関連工場も共倒れになってしまう厳しい現実があるのです。
だからこそ、機屋が生き残るためには「自ら仕事を生み出す力」が必要不可欠になります。これまで培ってきた産地の知識を駆使し、自社工場でしか織れないオリジナル生地を企画し、発信し続けること。そうして自ら提案する力(デザイン力)を持てば、ただの製造拠点から「この工場の生地を使いたい」と直接指名されるブランドのパートナーへと変わることができるのです。
※ここまでは前回の「素材の資料館 マテリアルセンターについて」のおさらいです※
ではなぜ、中伝毛織のように企画職を設ける企業が少ないのでしょうか。それは、テキスタイルデザインが極めて専門性の高い領域であり、育成のハードルも高いからに他なりません。
どんなプロダクトデザインにも共通するように、テキスタイルデザインも紙面上の創造性だけで作れるものではありません。糸の特性や織機の構造、加工後の表情の変化を知った上で、どのようなデザインが可能かを現実的に詰めていく必要があります。
そのため、多くの機屋では機械を熟知した現場の職人がデザイン(自社開発)を兼任することがほとんど。分業制の小規模な工場が多い産地において、職人とは別に専任の企画職を雇い一から育てる余裕がある企業はほぼないのが実情です。
しかし、自社でデザインを生み出す力をつけ、その価値が認知されれば、下請けから脱却して未来を生き抜くための強力な武器になります。だからこそ、中伝毛織のように企業規模が大きい産地のトップランナーが、テキスタイルデザイナーの育成に力を入れるのは非常に意義深いことなのです。
そして、「工場にいながらにして、ブランドのプロダクトを左右する生地を自らデザインできる」という、この職業ならではの“旨み”を示すことができれば、ファッション業界で働きたいと願う若者にとって、産地が魅力的な選択肢のひとつとして視野に入ってくるのではないでしょうか。
#6 尾州の旗手 中伝毛織について
中伝毛織の企業史の始まりは1906年(明治39年)に遡ります。中島伝右衛門(なかしまでんえもん)が綿織物の機屋を始め、戦中から戦後、そして空前の需要増加に伴った全国の工場繁忙期「ガチャ万景気※」を駆け抜け、1960年に株式会社化しました。
その後は産地の冷え込みや世界的な不況に遭いながらも、段階的に資本金を増強し、最新鋭の織機や編み機を次々と導入していきました。そして1980年代には売上高100億円を達成。盤石な経営基盤と戦略的な投資による産地随一の生産規模の強みを証明することとなりました。
苦境にも屈することなく、高いビジネスへの嗅覚で資本力と生産力を積み上げることに成功した中伝毛織。これにより、産地が厳しい冬の時代を迎えた2000年以降には攻めのM&Aに着手します。
2006年に尾州で染色を行う匠染色を子会社化。また事業譲受によって整理加工の匠整理を子会社として設立しました。
こうして体制を強化したことで、原料の調達から最終加工までを自社内でコントロールできる「完全一貫体制」を確立。多くの職人を抱えながらも、最新鋭の機械設備を絶えず導入・更新し続ける姿勢が、尾州産地における確固たる競争優位性を築いています。
左から中島幸介 代表取締役社長、大滝友達氏、藤原純子氏、宮浦晋哉、中島君浩 取締役副社長
そして業界の構造が変わり、デザイナーブランドが再び台頭するようになると、以前は営業会議や商社との会議を通して企画をしていた同社のテキスタイルデザイナーも、デザイナーと直接やり取りができるように体制を変更。
社長の積極的な投資によって作り上げられた設備をもとに、テキスタイルデザイナーの調整力と現場の高い対応能力が武器となり、自社だけでなく産地の企画力の高さを示すことに成功しました。
同社の強みをより深く知るために、中島幸介(なかしま こうすけ)代表取締役社長、中島君浩(なかしまきみひろ)取締役副社長に加えて、企画部のテキスタイルデザイナーから、藤原純子 係長、大滝友達(おおたき ともみち)チーフデザイナーにお話を伺いました。
※ガチャ万景気(がちゃまんけいき)
戦後から高度経済成長期の1950〜1970年代にかけて、日本の繊維産業が迎えた空前の好景気。「織機をガチャっと動かすだけで1万円儲かる」と例えられたことに由来する。
1950年代の朝鮮特需や国内の衣料品不足を背景に、尾州をはじめとする全国の産地が潤い、当時の日本経済を牽引する最大の輸出産業となった。1980年代後半の急激な円高などを機に終焉を迎えたが、その時に培われた技術と設備が現在の生地作りの礎となっている。
機械オタクの社長が作る尾州NO.1の設備
「尾州に中伝毛織ほど設備を整えている企業はない」と断言できるほど、同社は長い企業史の中で設備投資に力を入れてきました。同社の敷地内には、70台以上の織機と40台以上の編み機が並ぶ巨大な工場があり、それに隣接する形で糸を染める染色工場、生地の風合いを仕上げる整理加工工場が構えられています。生地づくりの大部分を担う、糸染めから製織・編立を自社グループ内で完結できるこれらの工場が24時間体制で稼働しているのです。
特筆すべきは、織機と編み機という全く異なる設備群が一つの拠点に共存しているということ。国内を探しても、これほどまでの規模でそれぞれが稼働しているというのは非常に珍しいケースです。
ずらりと並ぶ機械の中には、日本国内はおろかアジアでも希少な最新鋭のマシンが数多く稼働しています。例えば、特殊な糸の絡ませ方で複雑な風合いを生み出すドイツ・ドルニエ(Dornier)社の積極レピア織機や、織物と編み物の構造を融合させた新感覚の生地「ニーブ(Kneave)」を生み出す島精機製作所の最先端マシン「SRY」など、各領域の最新機種が並ぶ工場は、全国の産地を探しても類を見ない光景です。
また、同社は時代の潮流に合わせてこれらの機械の陣容を変化させてきました。例えば、昭和から平成中期まで続いた大量生産・大量消費の時代には、高速織機を導入し、人員を増やさずに倍の量を織れるような設備に。
しかし、リーマンショックを機に設備を3分の1ほどに縮小。「どこよりも早く織れること」が重宝されたかつての付加価値から脱却し、「どこよりも面白く、ハイテクで何でも作れること」を新たな軸として機械の調達を徐々に再開していったのです。
勝ち筋を作った先見の明
「機械をただ減らすだけじゃ寂しいから、どうにかして付加価値を高められないかなと思い、ヨーロッパからフルスペックな織機を買って、何でもできるようにしようと決めたんです。みんなは僕のことを機械オタクって言うけど、生地のトレンドを理解した上で、作りたい生地に見合ったスペックの機械があれば買うようにして、設備を充実させることに注力しています」と、中島幸介代表取締役社長は語ります。
その深謀遠慮に基づく戦略のもと、特殊な生地を製造できるキャパシティを初期段階の2010年には10%、2025年には30%へと拡大していきました。
ただ、希少な最新織機を導入したからといって、すぐに売れる生地が作れるわけではありません。機械のポテンシャルを最大限に引き出すためには、十分な時間と現場での場数が不可欠です。それを可能にしているのが同社の盤石な企業体力。
かつての大量生産時代から稼働し続ける量産用の設備基盤があるからこそ、現在でも安定して大口の発注を受けることができ、その収益を土台にしてテキスタイルデザイナーや職人の技術力を長期的に育成する体制が組めているのです。
物が売れなくなった時代にデザイナーズブランドが伸びたわけ
中島幸介代表取締役社長が独自の設備投資を始めて5年ほど経った2015年頃、アパレル市場は大きな転換期を迎えました。一世を風靡したファストファッションによる大量生産・大量消費のシステムに疑問の目が向けられ始め、消費者の価値観が「安いものを次々と使い捨てる」フェーズから、「長く愛せる価値あるものを厳選して見極める」フェーズへと変化していったのです。
同時に、ブランドビジネスの在り方も大きく変わりました。実店舗を構えることが絶対とされていた時代から、ECやSNSを通じてオンラインで独自のファン圏を拡大できるようになったのです。
例えば、ブランドが全国のセレクトショップに商品を卸すとしても、物理的な店舗数は多くて50店舗ほどでしょう。一方、オンラインという販路を活用すればその規模は150店舗以上にも匹敵する広がりをみせます。
そのため、実力のあるブランドは実店舗を持つことにこだわる必要がなくなり、店舗の維持費などに縛られなくなった分、その資金をものづくりへ注力できるようになりました。結果として、“コストがかかっても質の良い生地でクリエイションを高めたい”と、工場に対して直接オリジナル生地を発注する機会が増えていったそうです。
中伝毛織のように規模の大きな工場では、大体10年スパンで客層がガラリと変わるといいます。市場のニーズを常に気にかけて投資とマネジメントを行ってきた中島社長にとっても、こうしたデザイナーズブランドからの発注の伸び率は予想を遥かに超えるものでした。
「実は、導入した機械が最先端すぎて受け入れられるまでに時間を要したこともあったんです(笑)。でも、この流れを見ていると、色々なことをやれるようにしておいて本当に良かったと思います。仕入れソースを確保して、生産体制が整えられていなかったら、ここまで対応できていなかったですから」(中島幸介 代表取締役社長)
時代を先読みして多様な生産体制を整えていた強みが、ものづくりにこだわる新時代のブランドのデザイナーたちの熱量と重なったといいます。
🖊️豆知識
クオリティを高めることが市場での差別化になる
ウールといえば尾州ですが、動物繊維は化学繊維やほかの繊維に比べると割高。そのため、安さが重視された時代には、安価な素材に少量のウールを混ぜて価値づけを行ってきました。しかし、消費者の価値観の変化と、デザイナーズブランドの伸長に伴いその状況は逆転しつつあるといいます。
中島社長
ウールは使い方次第で引き出される質や表情が全く変わります。だからこそ、多少コストがかかっても妥協のないクオリティの生地を作るという“本来なら当たり前のこと”が、店頭での一番の差別化になるんです。そのうえで、多様なプラットフォームでの売り上げを伸ばしていくというビジネス戦略を描くデザイナーが増えましたね。
一人前まで最低10年、一筋縄ではいかないテキスタイルデザイナーのキャリア
こうしたブランドからの受注をとるにあたり、重要な役割を担うのが「テキスタイルデザイナー」です。中伝毛織には営業担当よりも多い10人以上のテキスタイルデザイナーが在籍しています。
従来の大口受注においては、営業や商社を介して生地を提供することが一般的でした。しかし、強い拘りを持つデザイナーズブランドからのオーダーに対しては、中間にコンバーター(商社)を挟まず、テキスタイルデザイナーがブランドのデザイナーと直接対話する体制を組んでいます。
間に人を介さないことで、言葉のニュアンスや細かな要求を直に汲み取り、自社の持つ膨大な設備を駆使して最短距離で具現化できる。そうして生み出された完成度の高い生地は、ブランドのクリエイションを一段と引き上げ、ひいては日本のブランドが海外の舞台で評価されることへつながっていくのです。
では、彼らが具体的にどのようにしてブランドの要望を形にしているのか。
テキスタイルデザイナーに求められる一番のスキルは「知識」です。ファッションデザイナーから感覚的なオーダーを受けたとき、彼らはどのように原料を使い、どのような組織で織り上げ、どんな整理加工を施せば実現できるのか、無数にある選択肢のなかから最適解を導き出し、現実的な設計図を引きます。デザインの感性と製造現場のキャパシティ。その両方の言語を理解した上で、想像を形にする仕事だといえるでしょう。
しかし、テキスタイルデザイナーが一人前に仕事ができるようになるのにはかなりの修行が必要です。「僕は独り立ちするまでに10年くらいかかりました」と大滝さん。それは、顧客のオーダーに対して糸選びから見本反(みほんたん/完成状態)を正確に逆算して設計していくという一朝一夕では身につかないスキルが求められるからです。
生機とは織機から織り上がった直後の未加工の生地のこと。そのままでは服の素材としては使用できません。生地を完成させるには、染色や風合いを作る整理加工の工程を経る必要があります。
色柄の出し方には、糸の段階で染める「先染め」と、無地の生機を作ってから生地ごと染める「後染め」があります。そして整理加工は一般的に、お湯や薬品で洗って油分を落としたり、熱や摩擦を加えて意図的に生地を揉み縮めたり、表面を起毛させたり、プレスして艶を出すような工程を挟むことで、ブランドが求める風合いへと変化させます。
そして忘れてはいけないのが、繊維は「生き物」であるということ。その日の気温や湿度、水質だけでなく工場ごとの機械のクセによっても、仕上がりや加工を経た表情は微妙に変化します。そのため、テキスタイルデザイナーは、ブランド側からオーダーをもらった時点で、「最終的にこの色と風合いを出すために、どの段階で染め、整理加工で何%縮ませる必要があるのか」と着地点から逆算し、糸の太さや密度の設計図を引きます。
これは机上の計算だけでは成り立たず、数えきれないほどの失敗と試行錯誤のデータを自身に蓄積することで、狙った通りの生地を安定して生み出せるようになります。それゆえに、自身の感覚を磨くのに、地道な忍耐の歳月を要するのです。
“全ポジションの翻訳” 現場のリアル
一方で、トレンドを追いつつ、独自性を追求するファッションデザイナーのクリエイションは、インスピレーションを最初に形にするテキスタイルデザイナーとの相性によって方向性が定まると言っても過言ではありません。
機屋がブランド側と直接やり取りをする取り組みは、お互いの創造性をぶつけ合うことで刺激を与え合い、産地のポテンシャルを向上させます。完成したデザイン性の高いコレクションが、国内外のコレクションなどで発表されれば日本産地の評価も上がるきっかけになります。
デザイナーズブランドと仕事をする織物工場に求められるのが、「翻訳」という機能。素材や全工程に対する技術的な知識が必要なのはもちろんのこと、ブランド側の意向を現場の職人が理解できる形へと変換し、“人を動かす”ことでもあります。どれだけ頭の中で計算が成り立っていても、各工程にいる職人の協力なくして生地は出来上がりません。
知識を身につけるだけでなく、忍耐強く年数を重ねて経験値を上げなければ成り立たないテキスタイルデザイナーの道。ベテランの藤原さんでさえ、10年以上のキャリアがあっても、いまだに絶望を感じることがあるそう。
試作の段階では確実な利益が見込めない作業も多いため、現場に手を尽くしてもらうためには、日々の信頼関係の構築が不可欠です。「手を尽くしてくれる人に必死で恩返しをしたいと思っているから、結果的にいいものが作れるんだと思います」という藤原さんの言葉通り、お互いに良い影響を与え合うことを意識しているからこそ、苦労を乗り越えて成果が出た時の達成感もより深まるのでしょう。
🖊️ 豆知識
扱う素材が変わると勝手がわからなくなる
尾州ではウールが主軸ですが、他産地の素材を扱わなければならなくなったとき、その難易度がさらに上がるといいます。
大滝さん
ウールの扱いを覚えるのは必須ですが、いざ違う素材を扱うとなったらまた一からの手探りになります。経験を積んだからといってブランドが求めるものを常に出せるようになるわけではなく、上手くいかない絶望を抱えながら形にするまでやりぬく精神力が求められます。
続けてもらうことにこそ、価値がある
営業職、企画職、職人がそれぞれの領域の仕事を深めて、バトンをつなぐことでものづくりは成り立っています。だからこそ、営業とは別に企画設計を完璧にやり遂げる専任の企画職(テキスタイルデザイナー)を設けることには大きな意義があり、彼らの存在が産地全体のポテンシャルを示すブースターとしても働くのです。
実は、尾州と肩を並べる欧州の産地ではテキスタイルデザイナー向けのアワードがあり、ファッションデザイナーと同等に扱われています。繊維産地がそのまま育成の場として機能しているのです。しかし日本では、テキスタイルデザイナーを育成する視点が抜けがちなのが現実です。
こうした現状に対し、中伝毛織はテキスタイルデザイナーが裏方にとどまらず、最前線で活躍できる未来を思い描いています。彼らが産地で育ち、やがて独立して羽ばたけるようなモデルケースとなるべく、新人が育つ環境整備に力を注いできました。
「確かに一人前になるには長い道のりですが、自分の頭のなかの計算と現実の仕上がりがぴたりと一致したときの喜びはこの上ないもの。その生地が採用された服を見た時に、本当に大きなやりがいを感じられます。部下たちにもその達成感を味わうまでは辞めてほしくないと強く願うからこそ、大事に育てていますし、彼らが働きやすい環境を必死に整えてきました」(藤原さん)。
実際に同社が策定した行動計画では、2025年から年次有給休暇の取得率50%以上を目標に掲げ、業務の見える化や効率化を推進しています。さらに、育児休業終了後の短時間勤務や始業・終業時間の調整制度、女性管理職を増やすキャリア支援など、仕事と家庭の両立を支える制度整備に本腰を入れています。
現場でも、新人が入った際には必ず中堅とペアを組み、出張費用がかさんでもデザイナーと直接話す機会を逃さないなど、経験を積むためのサポートを強めているといいます。
教育現場との連携が一番先行投資になる
こうした環境の中で、新たな人材の確保と育成は産地にとって重要な課題でもあります。以前と比較して同社に依頼するデザイナーが増加した背景には、地道な「教育現場との連携」がありました。
中伝毛織では、近隣の小中高校から、文化服装学院やモード学園といった全国のファッション専門学校まで、学生の工場見学を積極的に受け入れています。毎週のように行われるこの見学ツアーで講師を務めるのは中島社長。
「工場見学を受け入れていると、100人のうち1人くらいは生地オタクがいたり、古い機械を自分で探しているような機械オタクの子がいる」と中島君浩取締役副社長。そうした学生に対して社長が最新鋭の織機などを説明することで、「新しい機械を使ってものづくりをしてみたい」と興味を持つケースもあるといいます。
当初は「どこかで産地に還元されるものがあれば」という思いからで、初めから戦略的に計算されたものではありませんでした。しかし、長年の取り組みは少しずつ形になり始めています。
プロとなって会社に訪れる若いデザイナーから「学生の頃に見学に来た」と声をかけられることが増えたほか、最近ではデザイン学校から直接、工場を志望する若手人材を採用できるようになってきたそう。
自社の設備やものづくりの現場を次世代へ直接伝えること。一見遠回りに見える地道な活動が、結果として産地の未来や自社のクリエイションを支える先行投資につながったのです。
まとめ:尾州をテキスタイルデザイナーが育成できる産地に
藤原さんと大滝さんに今後の展望について聞くと、口を揃えて「テキスタイルデザイナーの地位向上」と答えます。加えて、「弊社の企画力の高さはよそには負けないという自負がありますから、その機能を活かしながら未来を見据えて常に一歩先をいく取り組みをしたい」(大滝さん)と意気込みます。
同社がテキスタイルデザイナーの育成に率先して取り組み、多角的に職業の地位向上にも成果を上げていくことで、産地のポテンシャルを上げていくことにつながるのでしょう。
実際、中伝毛織は従来の安定した大口発注だけでも十分に経営が成り立つだけの盤石な基盤を持っています。しかし、新たな設備投資に向けたリサーチや、社長が筆頭になって行っている教育機関との連携、そして工場と産地の存続を担うテキスタイルデザイナーの育成と、企業力に甘んじない努力を重ねています。
中島君浩取締役副社長は「尾州だけを見ていてはだめ。産地間のコラボを広げて狭い日本で足らないところを補う姿勢が大切です。尾州は比較的大きいので、他の産地が困っているときは自社工場や協力工場に協力を要請することも多いですよ。逆にうちも知恵を借りることもある。産地で働く人たちが産地間の壁を取っ払って動いていくことによって、相乗効果で全体の存続につながると思っています。デザイナーさんたちにも大分恩返ししてもらっているから、この体制も続けていこうと思えるんです」と語ります。
中伝毛織はスケールが大きく堅牢な企業に見えますが、その中身は産地と日本ブランドを維持するために共に歩む、頼もしい伴走者のような存在でした。
次回、尾州編の最後は「テキスタイルデザイン」をさらに掘り下げます。デザインの究極形ともいえる生地をいくつも生み出し、日本および世界のファッション業界のクリエイションを支えてきた尾州のレジェンド 足立聖(あだちきよし)さんの技術にフォーカスし、60年にわたり数々の難題を解決してきた圧倒的なアイディア力と、テキスタイルへの果てしない熱量に迫ります。
photographer: Yujiro Ichioka/editor: Naru Kamoshita(FASHIONSNAP)
and integrate them seamlessly into the new content without adding new tags. Ensure the new content is fashion-related, written entirely in Japanese, and approximately 1500 words. Conclude with a “結論” section and a well-formatted “よくある質問” section. Avoid including an introduction or a note explaining the process.